Pambuka
Tutup botol minangka salah sawijining produk plastik kanthi volume paling dhuwur ing donya. Sawijining merek minuman utawa banyu bisa ngonsumsi jutaan tutup saben dina. Kanggo nyukupi kabutuhan iki, teknologi cetakan lan proses wis berkembang kanggo ngasilake tutup ing siklus sub-4-detik, kanthi 48, 64, utawa malah 96 rongga saben cetakan. Loro teknologi dominan saingan ing papan iki: ngecor kompresi lan ngecor injeksi. Saben duwe kekiyatan, lan pangerten iku kritis kanggo sembarang Edo jamur utawa molder porsi industri penutupan.
Minangka teknisi cetakan kanthi pengalaman pirang-pirang dekade ing cetakan kemasan kavitasi dhuwur, aku bakal nuntun sampeyan liwat nuansa teknis saka loro cara kasebut, lan banjur fokus ing teknologi cetakan injeksi sing ngaktifake produksi tutup rongga dhuwur-kacepetan dhuwur-kontrol gerbang katup pelari panas, ejeksi kanthi kacepetan dhuwur, lan optimasi optimasi cooling-world.
1. Compression Molding vs Injection Molding kanggo Caps
Proses ngecor kompresi:
Parison plastik molten sing wis ditimbang sadurunge (biasane PP utawa HDPE) dicelupake menyang rongga cetakan sing mbukak. Cetakan ditutup, ngompres materi dadi bentuk tutup. Sawise wektu cooling cendhak, tutup wis ejected. Proses iki terus-terusan lan rotary: macem-macem cetakan ing carousel mbukak lan nutup kanthi urutan.
Proses ngecor injeksi:
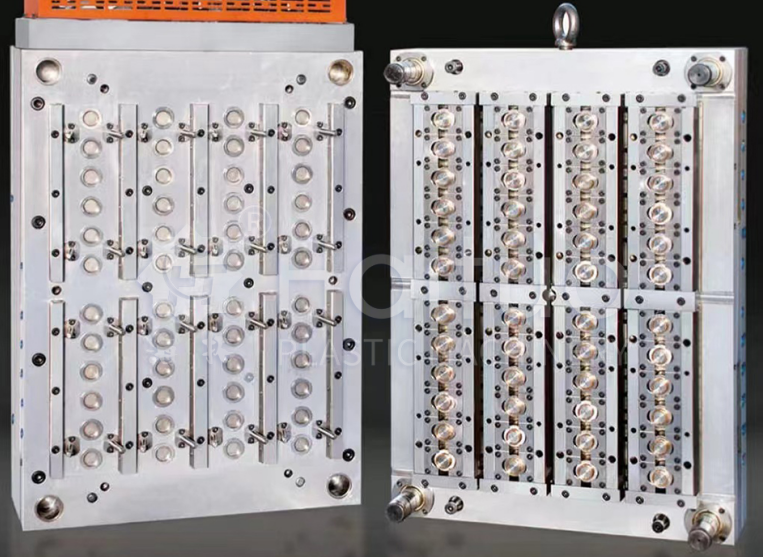
Plastik molten disuntikake ing tekanan dhuwur menyang rongga cetakan sing ditutupough sistem pelari panas. Sawise pengepakan lan cooling, jamur mbukak lan tutup metu. Jamur bisa duwe rongga 32, 48, 64, utawa luwih.
|
Fitur |
Molding Kompresi |
Molding Injeksi |
|
Wektu siklus |
2-4 detik (cepet banget) |
4-8 detik (gumantung saka kavitasi) |
|
Kavitasi |
Unlimited (rotary) |
Diwatesi dening mesin clamp tonase lan ukuran platen |
|
Fleksibilitas desain topi |
Watesan (simetris, wangun prasaja) |
Dhuwur (undercuts, engsel urip, liner) |
|
Konsistensi bobot |
Apik banget (± 0,3%) |
Apik (± 1%) kanthi kontrol gerbang katup |
|
Investasi alat wiwitan |
dhuwur banget (rotary press) |
Ngisor kanggo cavitation moderat |
|
Sampah materi |
Minimal (ora ana pelari) |
Bisa nol karo hot runner |
|
Aplikasi paling apik |
Prasaja, tutup banyu volume dhuwur/CSD |
Tutup kompleks kanthi liner, pita bukti tamper |
Putusan:Kanggo volume ultra-dhuwur, tutup banget prasaja (contone, tutup banyu 28mm), cetakan kompresi dominan. Nanging kanggo umume tutup sing mbutuhake presisi, dering bukti tamper, integrasi liner, utawa geometri kompleks, cetakan injeksi kanthi cetakan kavitasi dhuwur minangka pilihan sing disenengi.
2. Hot Runner Valve Gate Control in Cap Molds
Ing cetakan injeksi tutup cavitation dhuwur, pelari panas yaiku jantung. Gapura mbukak konvensional ninggalake sisa gapura sing bisa gores utawa bocor. Gerbang katup penting kanggo umume tutup minuman.
Cara kerja gerbang katup:
Pin pneumatically utawa hydraulically actuated maju kanggo nutup gapura sawise growong kapenuhan lan dikempalken. Iki ngethok leleh kanthi resik, ninggalake tandha saksi minimal.
Syarat utama kanggo cetakan tutup kavitasi dhuwur:
Tip: Kanggo tutup karo lapisan internal (contone, lapisan penghalang oksigen kanggo tutup jus), gerbang katup asring diselehake ing njero rongga tutup (sub-gate) kanggo ndhelikake sisa-sisa.
3. Ejeksi Kacepetan Dhuwur: Mekanik vs. PneumatikIng siklus 4-detik, ejeksi kudu cepet lan bisa dipercaya. Rong cara utama digunakake ing cetakan tutup:
Ejeksi mekanik (stripper plate):
Piring stripper sing diisi spring ngubengi inti. Minangka jamur mbukak, piring stripper di-push maju relatif kanggo inti, stripping tutup mati. Iki prasaja lan kuwat, nanging stroke bali nambahake sekedhik.
Ejeksi pneumatik (jeblugan udara):
Udara sing dikompres (3-6 bar) diarahake liwat inti, ngetokake tutup kasebut. Iki arang banget cepet lan alus, nanging mbutuhake sealing inti sampurna lan bisa rame.
Praktek khas kanggo cetakan tutup kavitasi dhuwur:
Gabungke gerakan piring stripper cendhak (2-3mm) kanggo ngangkat tutup saka inti, banjur jeblugan udhara kanggo push iku cetha. Piring stripper mesthekake tutup kasebut rusak kanthi rata saka inti, nalika udhara ngrampungake ejection tanpa ndemek permukaan sealing tutup.
Wektu ejeksi:Stroke ejeksi kudu kedadeyan sawise cetakan mbukak kanthi lengkap supaya ora tabrakan karo setengah tetep. Cetakan canggih nggunakake piring stripper cam-actuated utawa servo-driven kanggo wektu sing tepat.
4. Optimization Cooling kanggo Cap Molds
Cooling nganggo 60-80% wektu siklus. Ing cetakan tutup kavitasi dhuwur, pendinginan sing efisien minangka kunci kanggo nggayuh siklus sub-5-detik.
Pendinginan inti:Pin inti biasane sisih paling monjo. Saluran pendinginan lurus tradisional ing inti ora efisien.
Cara sing luwih apik kalebu:Bubblers (sisipan tabung Rotary): Coolant mili mudhun tabung cilik menyang ngisor inti lan bali liwat annulus, menyuling panas.
Spiral cooling sisipan:A alur helical wis machined menyang insert inti, nggawe path aliran spiral kanggo kontak lumahing maksimum.
Pendinginan konformal (sisipan cetak 3D): Kanggo inti komplèks, sisipan sing digawé kanthi aditif kanthi saluran konformal bisa nyuda wektu adhem nganti 30-40%.
Pendinginan rongga:Setengah rongga uga mbutuhake cooling agresif. Gunakake bubblers utawa saluran lurus sing cedhak karo permukaan rongga (jarak 1,5-2,5 mm).
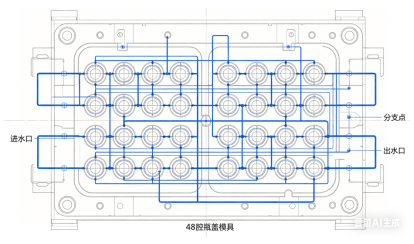
Aliran coolant:Priksa aliran turbulen (nomer Reynolds> 5.000) ing kabeh saluran. Hitung penurunan tekanan; jamur rongga 48 bisa mbutuhake sawetara sirkuit cooling ing podo karo kanggo njaga tingkat aliran dhuwur.
Pemisahan sirkuit pendinginan:Kanggo tutup dhuwur (contone, tutup olahraga), sirkuit kapisah kanggo bagian ndhuwur lan ngisor inti bisa ngilangi ovality.

5. Studi Kasus: 48‑Cavity Carbonated Soft Drink Cap Mould
Tantangan:Perusahaan omben-omben utama mbutuhake cetakan kanggo tutup CSD 28mm PCO 1881 (omben-omben berkarbonasi). Siklus target: 4,2 detik. Volume taunan: 80 yuta tutup. Bahan: PP + 5% agen antistatik.
Pendekatan desain:
Asil sawise nyoba:
Piwulang sing disinaoni:Kombinasi cooling spiral ing inti lan gating katup urutan minangka kunci. Pelanggan banjur mrentahake cetakan sing identik liyane, lan loro-lorone mlaku bebarengan ing rong mesin sing ngasilake 2,500 tutup saben menit.
Cetakan cavitation dhuwur sing mlaku kanthi kecepatan dhuwur mbutuhake pangopènan sing ketat:
Kesimpulan
Cetakan tutup rongga dhuwur, kacepetan dhuwur minangka keajaiban teknik sing nyurung watesan cetakan injeksi. Apa sampeyan milih kompresi utawa injeksi gumantung saka volume, kerumitan tutup, lan kapasitas investasi. Kanggo tutup cetakan injeksi, sukses dumunung ing telung pilar:
Kasus cetakan tutup CSD rongga 48 nuduhake manawa kanthi desain sing tepat lan manufaktur presisi, cetakan injeksi bisa nandingi cetakan kompresi kanthi cepet nalika nawakake fleksibilitas desain sing luwih gedhe.
Minangka pembuat cetakan, nguwasani teknologi kasebut bakal mbukak lawang menyang pasar penutupan volume dhuwur, salah sawijining bagean sing paling nuntut nanging menehi ganjaran ing industri kita.
Telpon: +86-18957424655
Mobile: +86-18957424655
Email: sale@taizhoumold.com
alamat:No.18 Shangxian Road, Zona Industri Beicheng, Distrik Huangyan Kota Taizhou, Provinsi Zhejiang, China
Hak Cipta © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Kabeh hak dilindhungi undhang-undhang.