Tindakake kita:

Warta

Teknologi Cetakan Kemasan Tembok Tipis: Tantangan lan Solusi kanggo Cetakan Dhuwur, Stabil, lan Presisi

Pambuka

       Kemasan tembok tipis-mikir cangkir yogurt, bak margarine, wadhah deli, lan tutup tembok tipis-nggambarake salah sawijining bagean sing paling nuntut ing industri cetakan injeksi. Kekandelan tembok bagean biasane saka 0.25mm nganti 1.0mm, kanthi rasio dawa-kanggo-ketebalan aliran asring ngluwihi 200:1. Wektu siklus diukur ing detik (biasane 3-8 detik), lan volume produksi taunan kerep ngluwihi 10 yuta bagean saben cetakan.

        Minangka teknisi jamur sing duwe pengalaman khusus ing cetakan kemasan kavitasi dhuwur, aku wis weruh kepiye cacat desain cilik bisa dadi bencana ing cetakan tembok tipis. Ketimpangan gerbang 5% bisa ateges sawetara rongga sing akeh banget nalika liyane cendhak. Varian pendinginan 5°C bisa nyebabake warpage sing ndadekake bagean ora bisa digunakake ing 1.000 bagean saben jam.

        Iki artinecle fokus ing aspèk technical tombol ngrancang lan Manufaktur dhuwur-kinerja lancip-wall packaging cetakan. Apa sampeyan nggawe wadhah, tutup, utawa cangkir kanthi tembok tipis, ngerti prinsip kasebut bakal mbantusampeyan entuk siklus luwih cepet, kualitas part luwih, lan urip jamur maneh.

1. Pamilihan Material kanggo Cetakan Tembok Tipis

       Subjek cetakan tembok tipis bisa dibentuk ing kahanan sing ekstrem: tekanan injeksi sing dhuwur banget (nganti 2,000 bar), siklus pemanasan lan pendinginan kanthi cepet, lan aliran cair kanthi kecepatan dhuwur.

       Rekomendasi baja cetakan:

Steel Kelas
Kekerasan
Properties Key
Aplikasi Khas
H13 / 1.2344 / SKD61
48–52 HRC
Kakuwatan dhuwur, gresistance lemes termal
Piring inti lan rongga, cetakan tembok tipis umum
Stainless 1.2316 / S136
48–52 HRC
Tahan korosi kanggo aplikasi kontak pangan
Kemasan kanggo produk asam utawa udan
DC53
58–62 HRC
Ketahanan nyandhang sing unggul kanggo bahan sing diisi
Cetakan kavitasi dhuwur ngolah PP kanthi pengisi> 30%.

       pertimbangan utama: Kanggo cavitation dhuwur banget (contone, 64 utawa 96 rongga), basis cetakan dhewe kudu digawe saka baja kekuatan dhuwur (contone, P20 wis hardened utawa 1,2738) kanggo tahan meksa injeksi tanpa deflection plate.


2. Desain Sistem Hot Runner

       Pelari panas minangka jantung saka cetakan kemasan tembok tipis. Sampeyan kudu ngirim leleh menyang saben rongga bebarengan kanthi keseimbangan sing sampurna, tekanan minimal, lan kontrol suhu sing tepat.

       Unsur desain kritis:

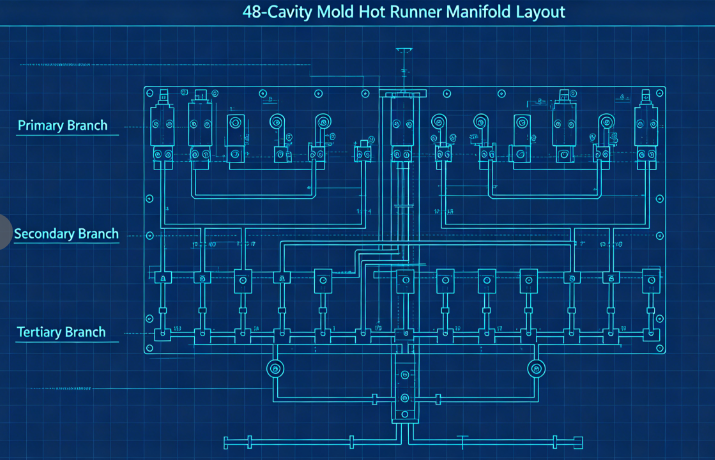
        a) Saluran aliran sing seimbang: Kanggo cetakan multi-rongga (biasane 32, 48, 64, utawa 96 rongga), keseimbangan alam penting. Iki tegese saben rongga duwe dawa aliran sing padha. Tata letak sing khas nggunakake manifold primer, manifold sekunder, lan cabang tersier, kabeh digawe kanthi ukuran sing padha.

        b) Jinis lan lokasi gapura: Kanggo wadhah tembok tipis, jinis gapura sing paling umum yaiku: Gapura pinggir (kanggo bagean kanthi tembok sisih lurus) Gapura katup (kanggo diafragma utawa gating langsung menyang ngisor) Gapura kapal selam (kanggo bagean sing resik tanpa vestige gapura) Gapura kudu ukurane bener-cilik banget, lan pemanasan geser nyebabake degradasi; gedhe banget, lan gapura vestige dadi ora bisa ditampa. Ukuran gerbang khas kanggo cangkir tembok tipis saka diameter 0,8mm nganti 1,5mm.

        c) Keseimbangan termal: Saben nozzle kudu duwe kontrol suhu independen. Saluran manifold kudu digawe panas kanthi seragam (nggunakake pemanas zona dual utawa telung zona) supaya ora ana titik panas utawa slug kadhemen.

3. Rongga lan Desain Inti

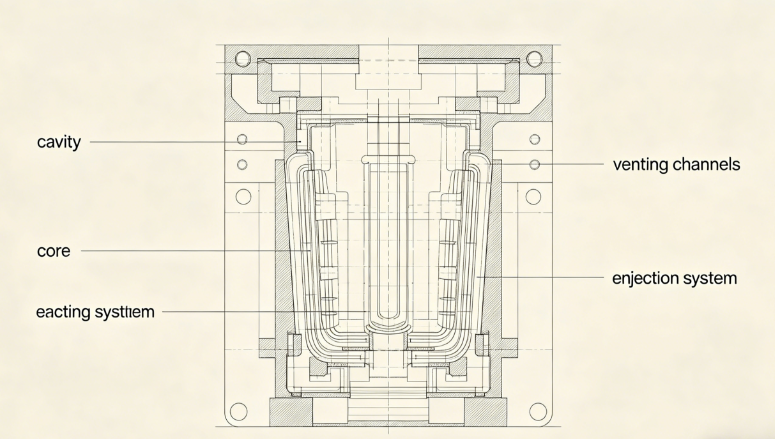
       Bagean tembok tipis mbutuhake rongga lan dimensi inti sing tepat banget kanggo entuk kekandelan tembok sing konsisten.

       Pertimbangan utama:

        a) distribusi kekandelan tembok: Njaga kekandelan tembok seragam ing ± 0.02mm. Variasi kekandelan nggawe cooling diferensial lan warpage. Gunakake analisis aliran cetakan kanggo ngoptimalake desain sadurunge nglereni baja.

        b) Venting: Cetakan tembok tipis nggunakake injeksi kacepetan dhuwur (asring 200-500 mm / s). Udhara sing kepepet ing rongga kudu langsung metu. Kedalaman ventilasi sing disaranake: 0.02–0.03mm kanggo PP0.01–0.02mm kanggo PS utawa PET

Vents kudu diselehake ing titik pungkasan kanggo ngisi, ing sadawane garis parting, lan watara pin ejector.c) Draft amba: Kanggo bagean tembok tipis, draft minimal 1 ° saben sisih dianjurake (1,5-2 ° kanggo wadhah jero). Draf sing ora cukup nyebabake goresan, kunci vakum, lan masalah ejeksi.

        d) Rampung lumahing: Lumahing rongga kanggo bagean sing cetha utawa nggilap mbutuhake SPI A-1 (pangilon) Rampung; kanggo wadhah susu opaque, SPI B-1 (600 grit) cukup.

4. Desain Sistem Pendingin

        Pendinginan ndominasi wektu siklus ing cetakan tembok tipis-biasane kira-kira 60-80% saka total siklus. Pendinginan sing efisien minangka kunci produktivitas sing dhuwur.

       Prinsip desain:

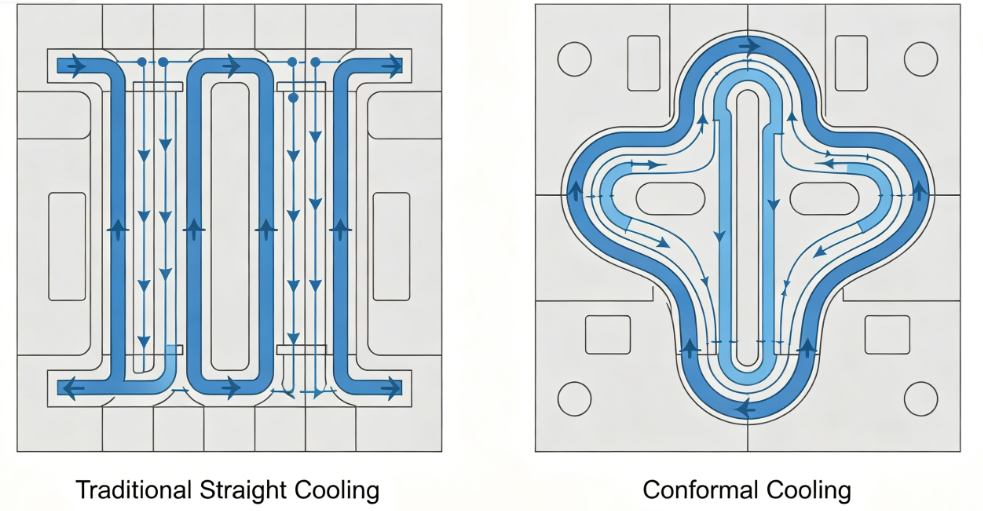
        a) Conformal cooling: Traditional straight-dibor saluran cooling asring banget adoh saka lumahing growong. Saluran pendinginan konformal - ngetutake kontur bagean kasebut - bisa nyuda wektu adhem nganti 30-50%. Biasane digawe nggunakake printing 3D utawa mesin CNC sisipan kanthi saluran mlengkung.

        b) Parameter saluran pendingin:

  • Dhiameter: 8–12 mm
  • Jarak saka lumahing rongga: 1,5-2,0 kaping diameteripun saluran
  • Jarak antarane saluran: 3-4 kaping diameteripun saluran
  • Aliran coolant: aliran turbulen (nomer Reynolds >5.000)

        c) Cooling efisiensi dhuwur: Gunakake bubblers utawa baffles ing inti ngendi papan diwatesi. Kanggo inti dhuwur, pasang sisipan cooling spiral utawa pipa panas.

        d) Pemisahan sirkuit cooling: Sirkuit independen kanggo rongga lan piring inti ngidini tingkat aliran lan suhu sing beda kanggo ngoptimalake release part lan nyilikake warpage.

5. Sistem Ejeksi

       Bagean tembok tipis kurang kaku lan bisa gampang deform nalika ejeksi. Sistem ejeksi kudu alus nanging bisa dipercaya.

       Rekomendasi desain:

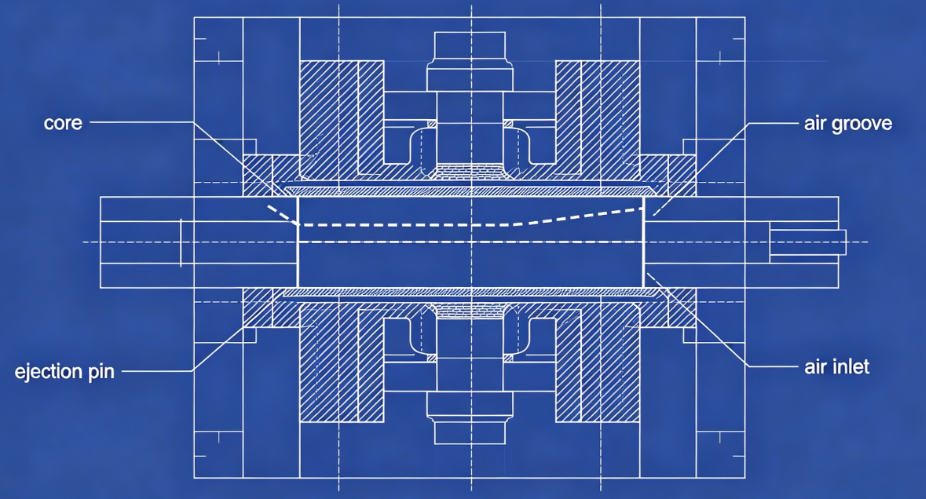
       a) Ejeksi udara: Kanggo akeh wadhah tembok tipis (utamane cangkir), ejeksi sing dibantu udhara becik. Udara sing dikompres (2-4 bar) dilebokake ing antarane inti lan bagean liwat alur mikro utawa sisipan keropos, ngambang bagean kasebut saka inti.

       b) Stripper plate: Kanggo bagean karo undercuts utawa sidewalls jero, plate stripper mechanical nyedhiyani malah pasukan ejection tengen kabeh keliling bagean.

       c) Pin ejector: Yen pin ora bisa diendhani, gunakake akeh pin diameter cilik (2-3mm) sing diselehake ing iga utawa permukaan sing didhelikake. Supaya pin gedhe sing ninggalake tandha katon.

       d) Wektu: Urutan ejection kudu diwiwiti mung sawise bagean wis digawe adhem cukup kanggo ngindhari deformasi. Gunakake wektu tundha kelangan cendhak sawise jamur mbukak.

6. Pertimbangan Processing

       Even the best mold cannot produce good parts without proper process settings. Parameter utama kanggo ngecor tembok tipis:

Parameter
Rentang khas
Cathetan
Kacepetan injeksi
200–500 mm/s
Kacepetan dhuwur ngisi bagean tipis sadurunge beku
Tekanan injeksi
1.200–2.000 bar
Dibutuhake kanggo ngatasi resistensi aliran
Suhu nyawiji
190–240°C (PP), 230–280°C (PS)
Ngoptimalake kanggo viskositas
Suhu cetakan
10–25°C (cool runner) utawa 30–60°C (hot runner)
Cooling imbang
Tekanan bali
5-15 bar
Kanggo konsistensi plastication
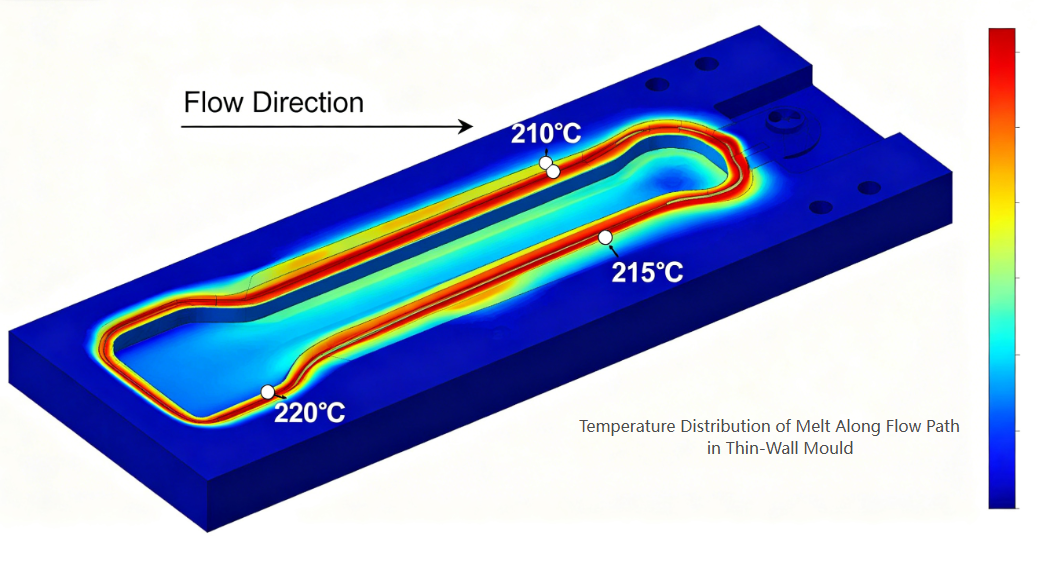
        penting: Cetakan tembok tipis asring nggunakake tingkat geser sing dhuwur, sing nyebabake pemanasan geser sing signifikan. Suhu leleh sing nyata ing gerbang bisa 20-40 ° C luwih dhuwur tinimbang suhu set tong minyak. Akun iki nalika milih bahan cetakan lan desain gerbang.


7. Cacat Umum lan Mitigasi

cacad
Mold-Related sabab
Solusi
Tembakan singkat
Venting ora cukup utawa gapura ukurane kurang
Tambah ventilasi ing titik pungkasan aliran; nggedhekake gapura
Warpage
Pendinginan sing ora rata utawa ngisi sing ora seimbang
Ngapikake keseragaman pendinginan; pelari imbangan
Tandha sink
Lokasi gerbang sing ora apik utawa packing sing ora cukup
Pindhah gapura menyang bagean sing kandel; nambah wektu packing
Gapura vestige dhuwur banget
Desain gerbang sing ora cocog
Ngalih menyang gapura katup utawa gapura kapal selam
Tetep ing inti
Gagal draf utawa ejeksi udara sing ora cukup
Tambah draf; grooves online resik
Tandha kobong
Venting ora cukup
Deepen vents ing watesan materi

Studi Kasus: 48-Cavity Yogurt Cup Mould

        Challenge: Pelanggan mbutuhake cetakan rongga 48 kanggo cangkir yogurt 150ml (PP, kekandelan tembok 0,45mm, siklus 4 detik, taunannjaluk 20 yuta bagean).

        Tindakan sing ditindakake:

  • Digunakake H13 (1.2344) ESR kanggo caviities lan inti kanggo resistance lemes termal.
  • Dirancang pelari panas 48 rongga kanthi imbang kanthi gerbang katup.
  • Saluran pendinginan konformal sing ditrapake ing rong rongga lan piring inti (sisipan sing digawe kanthi tambahan).
  • Sistem ejeksi udara ditambahake kanthi alur udara 0,02mm ing inti.
  • Analisis aliran cetakan digunakake kanggo ngoptimalake lokasi gapura lan ventilasi.

        Asil:

  • Angisi konsisten (±2% variasi bobot antarane rongga)
  • Wektu pendinginan suda saka 2,8 detik dadi 1,6 detik (siklus total3.9s)
  • Tingkat cacat <0,3%
  • Mold wis diprodhuksi liwat 30 yuta bagean wora ana pangopènan utama
Kesimpulan

       Teknologi cetakan kemasan tembok tipis nggambarake puncak teknik cetakan injeksi. Panjaluk cavitation dhuwur, siklus sub-detik, lan produksi nol-cacat push saben aspek desain jamur kanggo watesan. Cetakan tembok tipis sing sukses mbutuhake:

Presisi ing rongga / mesin inti (± 0.01mm)

Balance ing saluran aliran hot runner

Efisiensi ing cooling conformal

Reliabilitas ing sistem ejeksi

Pangerten prilaku materi lan dinamika proses

       Futawa produsen jamur sing gelem nandur modal ing piranti desain canggih lan manufaktur presisi, sektor kemasan tembok tipis nawakake kesempatan sing apik banget - ing babagan tantangan teknis lan pertumbuhan bisnis.

Warta sing gegandhengan
Ninggalake kula pesen
X
Kita nggunakake cookie kanggo menehi pengalaman browsing sing luwih apik, nganalisa lalu lintas situs lan nggawe konten pribadi. Kanthi nggunakake situs iki, sampeyan setuju kanggo nggunakake cookie. Kebijakan Privasi
nolakNampa