Tindakake kita:

Warta

Hubungan Antarane Cacat Molding Injeksi lan Molds

Pambuka

        Cacat cetakan injeksi asring mumetake. Nalika bagean metu karo sinks, warpage, tandha diobong, utawa nembak cendhak, reaksi pisanan saka akeh Managers produksi kanggo nyetel paramèter mesin-suhu, meksa, kacepetan injeksi, utawa wektu cooling. Nalika pangaturan kasebut kadhangkala mbantu, sababe oyod asring luwih jero: ing cetakan kasebut dhewe.

        Minangka teknisi jamur sing berpengalaman, aku wis nyekseni kasus sing ora kaétung ing ngendi minggu dibuwang ing tuning parameter, mung kanggo nemokake manawa desain cetakan minangka panyebab nyata. Bener iku,jamur sing dirancang kanthi apik bisa ngasilake bagean kualitas sanajan kanthi jendela pangolahan sing amba; jamur dirancang lingkungan ora bakal gawé kualitas konsisten, ora ketompo carane nggoleki mesin punika.

        Artikel iki fokus ing panyebab jamur-related saka cacat cetakan injeksi umum. Ngerteni hubungan kasebut ngidini produsen cetakan lan cetakan injeksi bisa kolaborasi kanthi luwih efektif - ngatasi masalah ing sumber tinimbang ngetrapake perbaikan sementara.

1. Gambar Cekak (Isi Ora Lengkap)

        Apa sing katon: Rongga jamur ora diisi kanthi lengkap; pinggiran bagean ilang utawa dibunderaké.

        Penyebab sing gegandhengan karo jamur:

  • Gerbang utawa pelari sing kurang ukuran: Jalur aliran sing mbatesi nambah penurunan tekanan, nyegah leleh tekan ekstremitas rongga.
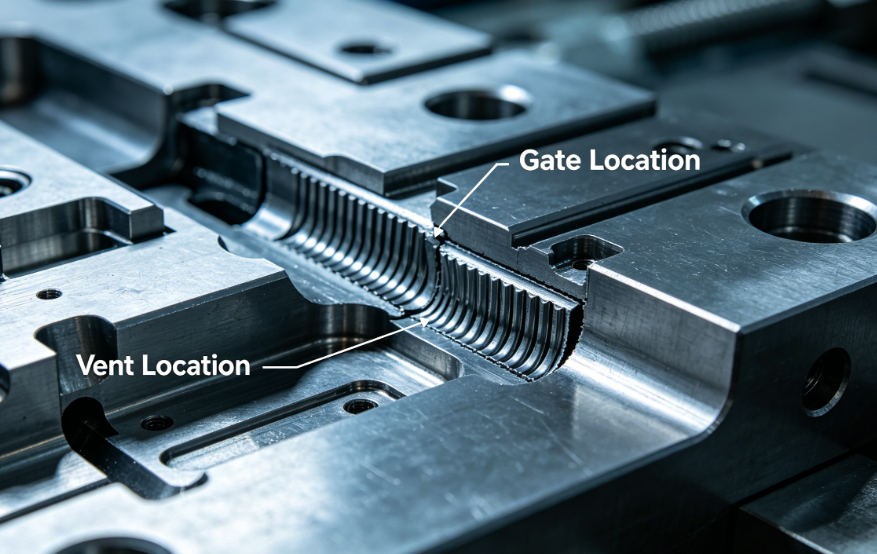
  • Lokasi gerbang sing ora apik: Gerbang sing diselehake adoh saka bagean sing tipis utawa ing mburi jalur aliran sing dawa nyebabake beku durung wayahe.
  • Venting ora nyukupi: kompres udara sing kepepet lan nyegah leleh saka maju.
  • Desain tembok nominal tipis: Ngisor kekandelan minimal sing disaranake kanggo materi.
  • Slug kadhemen: Kurang sumur slug kadhemen ngidini materi sing adhem kanggo mblokir gerbang.

       Solusi:

  • Tambah diameter gerbang lan pelari (nggunakake analisis aliran cetakan kanggo verifikasi).
  • Pindhah gerbang menyang wilayah sing angel diisi.
  • Tambah utawa jero ventilasi (jero khas: 0.02–0.05mm gumantung saka materi).
  • Priksa ketebalan tembok karo desainer produk.
  • Tambah sumur slug kadhemen ing ujung pelari lan gerbang ngelawan.

2. Tandha Sink

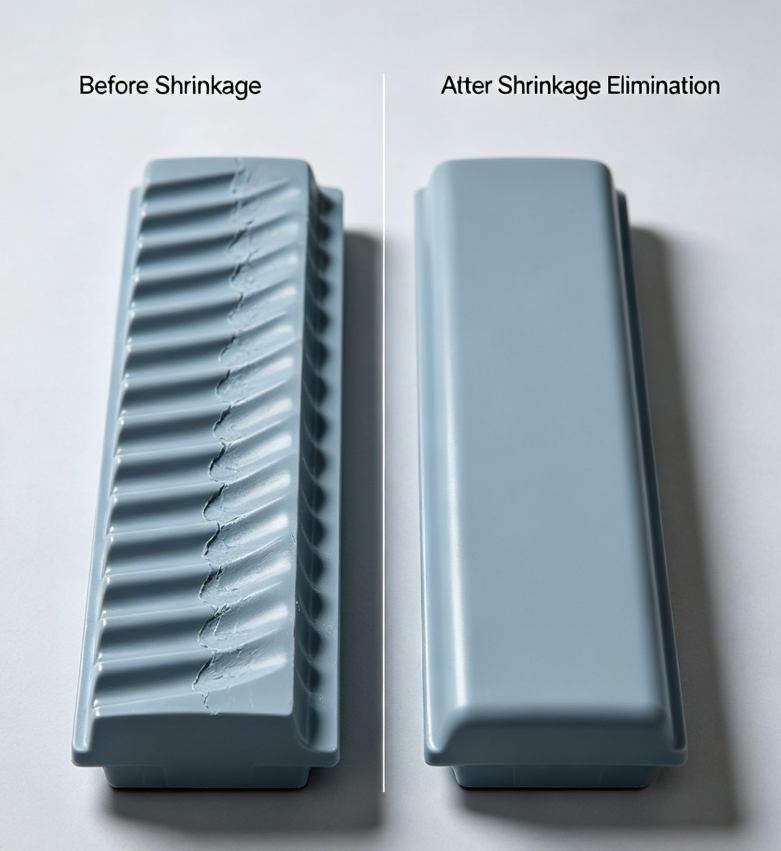
        Apa sing katon: Depresi lumahing, biasane ing ndhuwur iga utawa panggedhe.

        Penyebab sing gegandhengan karo jamur:

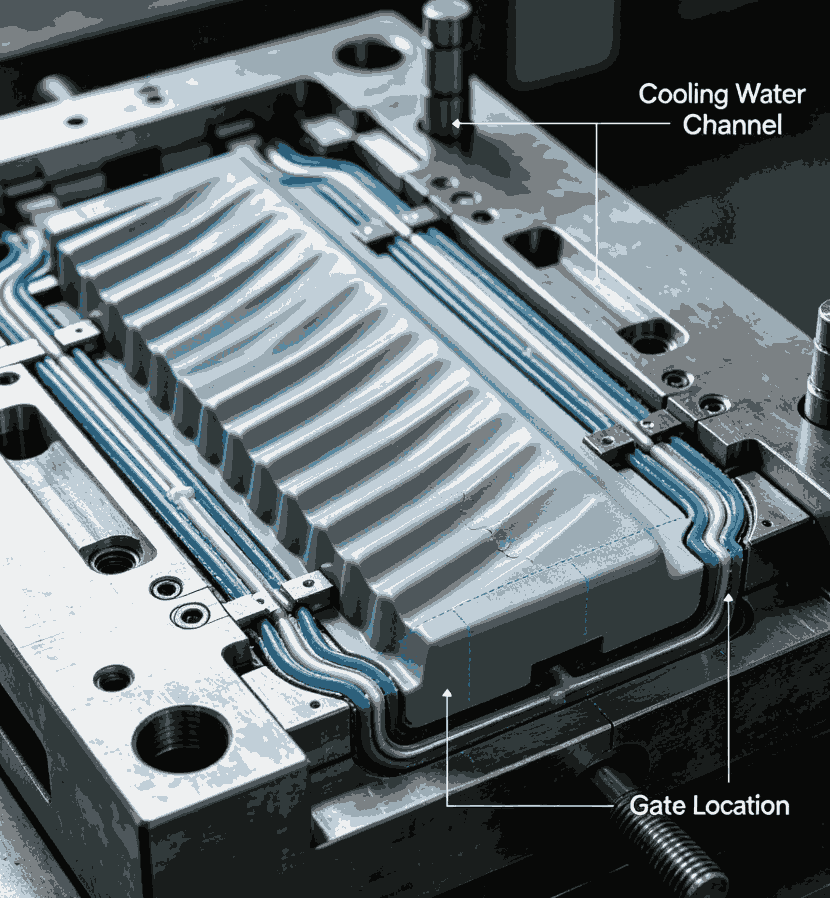
  • Pendinginan sing ora cukup ing bagean sing kandel:Panggonan saluran cooling ora nyukupi ngidini materi inti kanggo nyilikake luwih saka kulit.
  • Gerbang cilik:Prematur gapura beku-mati nyegah packing tekanan saka tekan bagean nglukis.
  • Lokasi gerbang sing kurang apik:Gapura adoh banget saka area sing kandel tegese tekanan pengepakan ilang sadurunge tekan.
  • Kurang kontrol rasio ketebalan iga/dasar:Kekandelan iga ngluwihi 60% saka tembok nominal.

        Solusi:

  • Posisi saluran cooling luwih cedhak karo bagean sing kandel; nimbang baffles utawa bubblers.
  • Nggedhekake gerbang utawa ngalih menyang jinis gerbang sing luwih gedhe (gerbang kipas, gerbang trowongan).
  • Pindhah gapura cedhak bagean sing kandel.
  • Ngurangi kekandelan iga nganti 40-60% saka tembok nominal (owahan desain, nanging cetakan kudu nampung).

3. Warpage (Distorsi Bagian)

        Apa sing katon:Bagian kasebut bengkong, mbungkuk, utawa ora rata sawise ejeksi.

        Penyebab sing gegandhengan karo jamur:

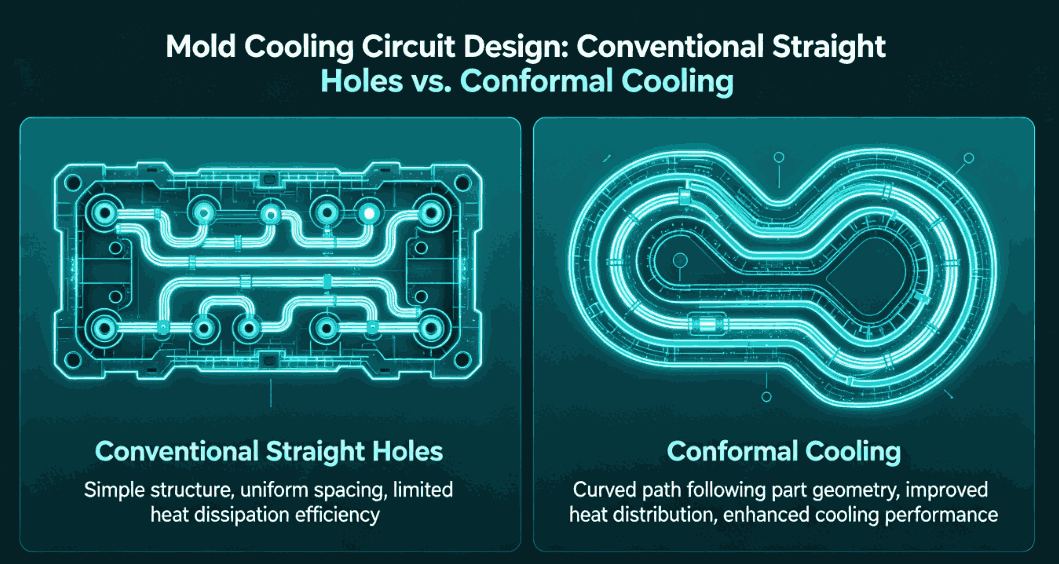
  • Pendinginan sing ora rata:Beda ing suhu jamur ing rongga nyebabake penyusutan diferensial.
  • Desain ejeksi sing ora bener:Pin ejector meksa ora rata utawa ing bagean tipis.
  • Sistem pelari sing ora seimbang:Ing cetakan multi-rongga, ngisi sing ora padha nyebabake stres residual sing beda.
  • Sudut draf sing ora cocog:Pasukan ejection dhuwur ngrusak bagean kasebut.
  • Orientasi gate-induced:Gerbang sing diselehake ing bagean sing tipis utawa ing tengah bagean nyebabake orientasi molekul sing melengkung nalika adhem.

        Solusi:

  • Ngoptimalake tata letak sirkuit pendinginan: gunakake pendinginan konformal kanggo geometri kompleks.
  • Penempatan pin ejector keseimbangan; nggunakake pin luwih gedhe utawa luwih ing bagean tipis.
  • Desain pelari sing seimbang kanthi alami (padha dawa aliran kanggo saben rongga).
  • Nambah sudut draf (1-2° kanggo umume bahan, 3-5° kanggo permukaan bertekstur).
  • Goleki gerbang ing bagean sing kandel utawa gunakake pirang-pirang gerbang.


4. Burn Marks / Pemanasan dielektrik

        Apa sing katon:Tandha scorch coklat utawa ireng, biasane ing mburi aliran utawa ing iga jero.

        Penyebab sing gegandhengan karo jamur:

  • Venting sing ora cukup:Udhara sing kepepet ing kanthong wuta utawa ing ngarep aliran dadi teken lan dadi panas, ngrusak polimer.
  • Vents banget cethek utawa diblokir:Gas ora bisa lolos kanthi cepet.
  • Desain ventilasi garis perpisahan sing ora apik:Vents ora dumunung ing panggonan pungkasan kanggo isi.

        Solusi:

  • Tambah vents ing kabeh titik pungkasan path aliran lan ngisor iga jero.
  • Gunakake ambane ventilasi cocok kanggo materi (contone, 0,02mm kanggo PP, 0,01mm kanggo PC).
  • Coba nggunakake sisipan baja keropos (sintered) kanggo kabutuhan ventilasi sing ekstrim.
  • Tambah pin ejector karo venting grooves.

5. Lampu kilat (Burrr)

        Apa sing katon:Plastik keluwihan tipis ing garis parting, bolongan pin ejector, utawa shutoffs panggeser.

       Penyebab sing gegandhengan karo jamur:

  • Tonnage clamp sing ora cukup kanggo area sing digambarake: Cetakan gedhe banget kanggo mesin, nanging cetakan kasebut bisa dadi sabab yen integritas garis perpisahan kurang.
  • Garis pemisahan sing rusak utawa rusak: Kerusakan utawa nyandhang sadurunge ngidini plastik bisa lolos.
  • Kaku cetakan ora nyukupi: Piring cetakan lentur ing tekanan injeksi, bukaan celah.
  • Kedalaman ventilasi sing salah: Vents jero banget tumindak minangka saluran lampu kilat.
  • Pas panggeser utawa sisipan sing ora apik: Celah ing permukaan sing mati.

       Solusi:

  • Ndandani utawa recut lumahing line parting.
  • Tambah pilar penyangga ing mburi piring rongga kanggo nyegah flexing. Priksa manawa ventilasi dipotong nganti ambane sing tepat (biasane 0.02-0.05mm, diikuti karo relief 0.5-1.0mm).
  • Re-machine shutoff lumahing karo ngarepke lan pas.

6. Garis Las (Knit Lines)

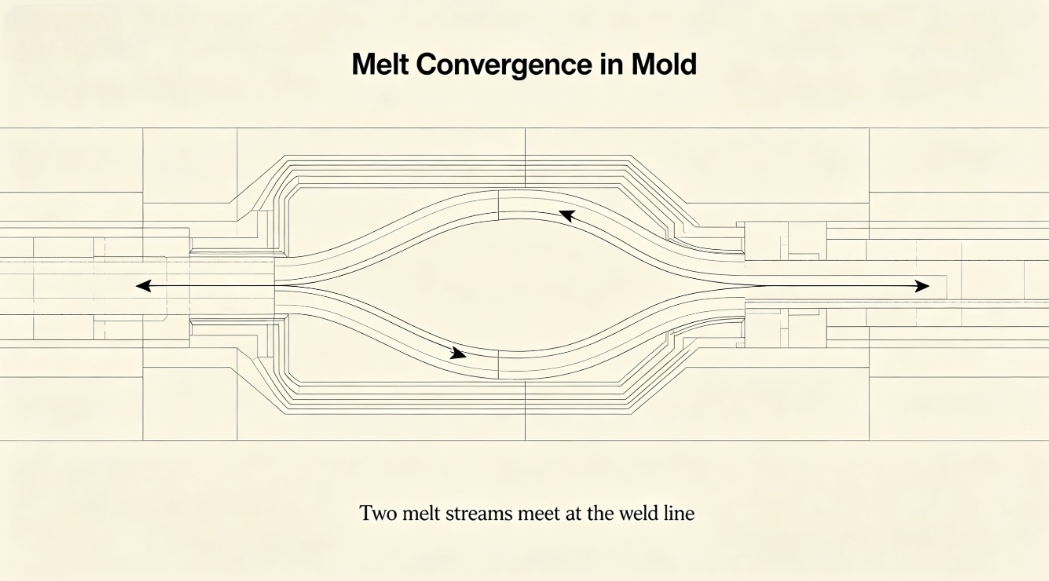
        Apa sing katon:Garis sing katon ing ngendi rong ngarep aliran ketemu; asring diiringi kelemahane.

       Penyebab sing gegandhengan karo jamur:

  • Multiple gates nyebabake aliran ngarep konvergen:Inherent kanggo desain multi-gate.
  • Obstruksi ing rongga:Inti, sisipan, utawa iga sing pamisah aliran.
  • Dingin nyawiji ngarep:Desain gapura sing ora apik utawa sumur slug kadhemen ora cukup.
  • Venting ora cukup ing lokasi weld line:Udara sing kepepet nyegah entanglement molekul.

        Solusi:

  • Pindhah gerbang kanggo mindhah garis las menyang wilayah sing ora kritis.
  • Tambah ukuran gerbang utawa ngalih menyang jinis gerbang sing beda (contone, gerbang penggemar).
  • Tambah kanthong venting ing lokasi baris las.
  • Gunakake pelari panas kanthi gating katup urutan kanggo ngilangi garis las.

7. Cacat lumahing: Tandha Aliran, Splay, lan Haze

        Apa padha katon kaya:Garis-garis, pola wavy, utawa area kusam ing permukaan bagean.

       Penyebab sing gegandhengan karo jamur:

  • Desain gerbang sing kurang apik:Gerbang sing cilik banget utawa lokasi sing ora bener nyebabake jetting utawa ragu-ragu.
  • Sudut sing cetha utawa owah-owahan dadakan ing kekandelan tembok:Nimbulake ketidakstabilan aliran.
  • lumahing jamur kadhemen:Desain sirkuit pendinginan sing ora apik ndadékaké bintik-bintik kadhemen sing adhem nganti cair.
  • Lumahing rongga sing kontaminasi utawa kasar:Nimbulaké splay lan gloss miskin.

        Solusi:

  • Gunakake gerbang sing luwih gedhe utawa desain gerbang sing ningkatake ekspansi bertahap (gerbang penggemar, gerbang film).
  • Transisi lancar ing rongga (radius kabeh sudhut sing cetha).
  • Ngoptimalake keseragaman cooling.
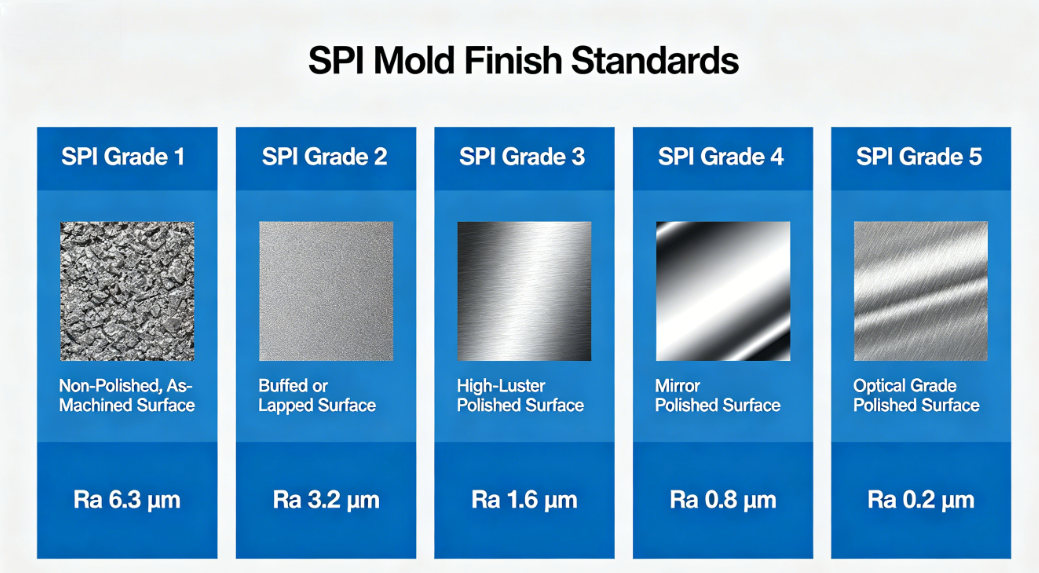
  • Semir lumahing rongga nganti rampung sing dibutuhake (mirror polish kanggo bagian sing nggilap).

8. Tandha Pin Ejector / Tandha Push

        Apa sing katon:Tandha wungu utawa sunken ngendi pin ejector kontak bagean.

        Penyebab sing gegandhengan karo jamur:

  • Draf ora cukup:Pasukan ejection dhuwur konsentrasi ing tip pin.
  • Kakehan utawa kurang dipasang pin ejector:Ejeksi sing ora rata.
  • Diameter pin cilik banget:Konsentrasi stres sing dhuwur.
  • Masalah bali pin ejector:Pin ora ditarik maneh sadurunge siklus sabanjure.

         Solusi:

  • Tambah amba draf.
  • Tambah pin ejector liyane utawa nggunakake diameter luwih gedhe.
  • Selehake pin ing iga, panggedhe, utawa permukaan non-kosmetik liyane.
  • Priksa manawa sistem bali ejector sing tepat (springs utawa pin bali positif).

Studi Kasus: Saka Cacat menyang Solusi

        A customer prodhuksi jamur tong minyak 32-rongga kacarita warpage ngengkel lan tandha sink ing area lampiran clip. Sawise rong minggu pangaturan parameter mesin tanpa dandan, kita nindakake review cetakan.

        Temuan:

  • Saluran cooling padha adoh saka boss clip nglukis.
  • Gate dumunung ing mburi ngelawan, nyebabake mundhut meksa.
  • Pin ejector disebarake kanthi ora rata.

       Tindakan sing ditindakake:

  • Added baffle ing sirkuit cooling cedhak boss.
  • Pindhah gapura nyedhaki area boss.
  • Ditambahake loro pin ejector tambahan.

        Asil:

        Warpage suda 80%; tandha sink diilangi. Tingkat kethokan produksi mudhun saka 12% dadi 2%.

Kesimpulan

        Hubungane antarane cacat cetakan injeksi lan cetakan langsung lan asring dominan. Nalika paramèter proses kadhangkala bisa ngimbangi masalah jamur cilik, solusi dhasar dumunung ing desain cetakan sing apik - gating sing tepat, pendinginan sing seimbang, ventilasi sing cukup, ejeksi sing kuat, lan sudut sing bener.

        Minangka pembuat cetakan, tanggung jawab kita ngluwihi ngirim cetakan sing cocog karo mesin kasebut. Kita kudu ngrancang cetakan sing pangaksumo, kuat, lan dioptimalake kanggo materi tartamtu lan geometri bagean. Kanggo cetakan injeksi, pangerten panyebab sing gegandhengan karo jamur iki ngidini ngatasi masalah sing luwih efektif lan komunikasi sing luwih apik karo pemasok cetakan.

        Yen sampeyan nemoni cacat sing terus-terusan, sadurunge ndemek kontrol mesin, takon: Apa jamur bisa dadi sababe?


Warta sing gegandhengan
Ninggalake kula pesen
X
Kita nggunakake cookie kanggo menehi pengalaman browsing sing luwih apik, nganalisa lalu lintas situs lan nggawe konten pribadi. Kanthi nggunakake situs iki, sampeyan setuju kanggo nggunakake cookie. Kebijakan Privasi
nolakNampa